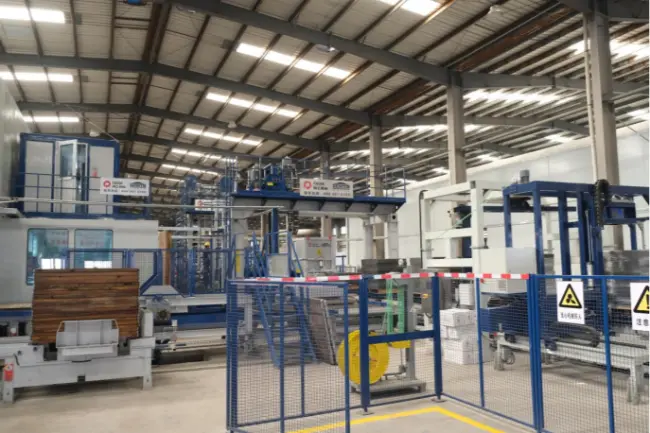
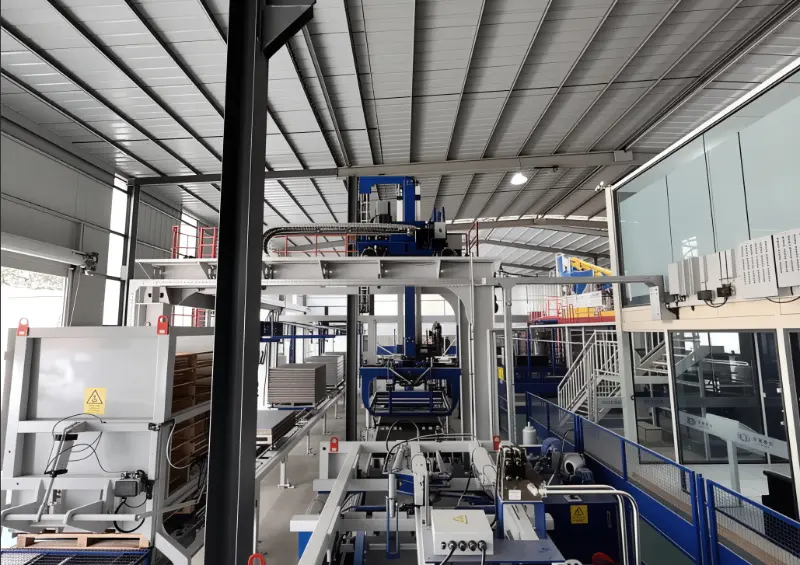
Қазіргі заманғы бетон блоктарын өндіру желісі бірнеше өзара байланысты жүйелерден тұрады: шикізатты сақтау және араластыру, бетон араластыру, материалды тасымалдау, блоктарды қалыптау, паллеттерді өңдеу, өңдеу, дайын өнімді текшелеу және орау, орталықтандырылған басқару. Бұл жүйелер біріктірілген өндіріс процесі арқылы толтырғыштарды, цементті, суды және басқа қолайлы материалдарды дайын бетон блоктары мен төсеніш бұйымдарына айналдырады.
Дегенмен, өндірістік желі бір зауытта орнатылған машиналар жиынтығы емес. Әрбір жүйе үйлесімді жылдамдықпен жұмыс істеуі, қажетті материал көлемін өңдеуі және келесі кезеңдегі өндірістік талаптарды қанағаттандыруы керек. Жоғары өнімділікблок жасайтын машина, мысалы, араластырғыш бетонды тым баяу жеткізсе немесе қатайту жүйесі құйылған өнімдерді уақытында өңдей алмаса, күтілетін өнімді бере алмайды.

Жаңа зауытты жоспарлайтын немесе бар қондырғыны жаңартып жатқан өндірушілер үшін бұл жүйелердің қалай бірге жұмыс істейтінін түсіну дұрыс таңдаудың алғашқы қадамы болып табылады.бетон блоктарын өндіру желісі.
Толық өндірістік желіні әдетте сегіз функционалды жүйеге бөлуге болады. Нақты конфигурация мақсатты өнімдерге, қажетті өнімге, автоматтандыру деңгейіне, зауыт орналасуына және инвестициялық жоспарға байланысты.
1.1 Шикізатты сақтау және жинақтау жүйесі
Кез келген бетон өнімі шикізаттан басталады. Олардың сапасы, консистенциясы және пропорциялары дайын блоктардың қасиеттеріне тікелей әсер етеді.
Шикізатты өңдеу мен бөлудің әдеттегі жүйесі мыналарды қамтиды:
•Құмды, қиыршық тасты және басқа толтырғыштарды сақтауға арналған толтырғыштар.
•Сусымалы цементті сақтауға арналған цемент силостары.
•Цементті өңдеу жабдығына тасымалдауға арналған бұрандалы конвейерлер.
•Әртүрлі материалдардың фракцияларын өлшеуге арналған агрегаттық орамдық жабдық.
•Бетон қоспасын реттеуге арналған су мен қоспаларды мөлшерлейтін қондырғылар.
Топтама жүйесі әр ингредиенттің қажетті мөлшерін араластырғышқа кірмес бұрын өлшейді. Дәл пропорция бір өндірістік партиядан екіншісіне дәйекті қоспа сипаттамаларын сақтауға көмектеседі.
Жергілікті қол жетімді толтырғыштармен немесе қайта өңделген материалдармен жұмыс істейтін өндірушілер үшін материал сипаттамалары ерекше назар аударуды қажет етеді. Ылғалдың мөлшері, бөлшектердің мөлшерінің таралуы, жіктелуі және материалдың өзгермелілігі - барлығы араластыру процесіне әсер етуі мүмкін.
Тұтынушылар нені ескеруі керек?
Бағалау кезінде аблоктарды өндіруге арналған бетон құю жүйесі, агрегат түрлерінің санын, талап етілетін партия дәлдігін, сақтау сыйымдылығын және жоспарланған араластырғышпен үйлесімділігін қарастырыңыз.
If the plant plans to use industrial by-products such as fly ash or steel slag, the batching configuration should also account for their handling characteristics and mix-design requirements. Әрбір қосалқы материал әрбір бетон өніміне сәйкес келмейді.
1.2 Бетон араластыру жүйесі
Шикізат өлшенгеннен кейін олар араластыру жүйесіне көшеді.
Бұл кезеңнің мақсаты цементті, толтырғыштарды, суды және басқа рұқсат етілген ингредиенттерді қоспаға біркелкі тарату болып табылады. Кәдімгі дайын бетон қоспаларынан айырмашылығы, көптеген бетон блоктарын өндіру процестері салыстырмалы түрде төмен шөгілетін немесе жартылай құрғақ бетон қоспаларын пайдаланады.
Араластыру жүйесі мыналарды қамтуы мүмкін:
•Негізгі материалды бетон араластырғыштар.
•Беткі қабаттың бөлек қабатын қажет ететін өнімдерге арналған микс араластырғыштары.
•Араластырғыш платформалар және азықтандыру жабдықтары.
•Су және қоспаларды мөлшерлеу жүйелері.
•Аралас бетонды тасымалдауға арналған конвейерлер немесе шөмішті элеваторлар.
Кейбір өндірістік желілерде түрлі-түсті тротуарлар мен басқа да сәндік бетон бұйымдарын өндіруге арналған жеке пигментті араластыру жүйесі бар.
Араластыру сапасы дайын блоктың сыртқы түріне қарағанда көбірек әсер етеді. Сәйкес келмейтін қоспа материалдың таралуының, тығыздалу тәртібінің, өлшемдердің және өнімнің беріктігіндегі өзгерістерге әкелуі мүмкін.
Тұтынушылар нені ескеруі керек?
Theблок жасау машинасына арналған бетон араластырғыш талап етілетін өндірістік циклге, партия көлеміне, бетонды құрамға және өнім ассортиментіне сәйкес таңдалуы керек.
Сондай-ақ техникалық сипаттамалар парағында көрсетілген араластыру қабілеті мен блок машинасына жеткізілетін қолдануға жарамды бетонның нақты көлемін ажырату маңызды. Араластырғыш үздіксіз қалыптау операцияларын қамтамасыз ету үшін материалды тез дайындауы және шығаруы керек.
1.3 Материалды тасымалдау және тарату жүйесі
Араластырудан кейін жаңа бетон қалыптау машинасына қажетсіз кідіріссіз немесе материалды бөлусіз жеткізілуі керек.
Бұл тасымалдау және тарату жүйесінің рөлі.
Өндіріс схемасына байланысты ол мыналарды қамтуы мүмкін:
•Агрегатты және аралас бетонға арналған таспалы конвейерлер.
•Материалды тік тасымалдауға арналған шөмішті элеваторлар.
•Бетон тасымалдау бункерлері.
•Face-mix және base-mix тарату құрылғылары.
•Азықтандыру рамалары және материалды тарату механизмдері.
Екі қабатты тротуарды өндіру үшін негізгі материал мен бет материалы бөлек араластыру және азықтандыру қондырғыларын қажет етуі мүмкін.
Жақсы жобаланған тасымалдау жүйесі материалды жеткізуді блок машинасымен синхрондауды қамтамасыз етеді. Ол сондай-ақ қажетсіз қолмен өңдеуді азайтады және ұйымдасқан өндіріс ағынын сақтауға көмектеседі.
Желінің бұл бөлігі кейде зауытты жоспарлау кезінде бағаланбайды. Дегенмен, егер материалды тасымалдау қайталанатын кедергіге айналса, тіпті қабілетті араластырғыш пен қалыптау машинасы үздіксіз жұмыс істей алмайды.
Тұтынушылар нені ескеруі керек?
Жоспарлау кезінде атолық автоматты бетон блоктарын өндіру желісі, араластырғыш пен қалыптау машинасының арасындағы қашықтықты, конвейердің өнімділігін, тасымалдау нүктелерін және материал ағындарының санын тексеріңіз.
Орналасу тексеру, тазалау және техникалық қызмет көрсету үшін жеткілікті қолжетімділікті қамтамасыз ете отырып, қажетсіз тасымалдауларды азайтуы керек.
1.4 Негізгі блокты қалыптау жүйесі
Блок жасау машинасы өндірістік желінің орталық қалыптау блогы болып табылады. Ол дайындалған бетон қоспаларын белгіленген өлшемдері, пішіндері және бетінің сипаттамалары бар өнімдерге айналдырады.
Қазіргі заманғы автоматты бетон блоктары машиналарының көпшілігі бетон бұйымдарын қалыптастыру үшін қалып жүйелерін, дірілді, гидравликалық қысымды және басқарылатын материалды беруді қолданады.
Қалыптастырудың типтік жүйесі мыналарды қамтиды:
•Машинаның негізгі жақтауы.
•Қалып және бұрмалау басының жинақтары.
•Діріл жүйесі.
•Гидравликалық жүйе.
•Материалдық қоректендіру жүйесі.
•Паллеттерді беру және орналастыру механизмі.
•Электрлік және автоматтандыруды басқару.
Өндіріс кезінде қажетті бетон қоспасы қалып қуыстарына бөлінеді. Діріл және престеу, содан кейін материалды көрсетілген өнім пішініне нығыздаңыз. Жаңа піскен өнімдер кейін келесі кезеңге ауыстырылады.
Қалыптың әртүрлі конфигурациялары бір машина платформасына машинаның жұмыс ауқымына және үйлесімді жабдықты орнатуға байланысты әртүрлі өнімдерді өндіруге мүмкіндік береді.
Жалпы қолданбаларға мыналар жатады:
•Қуыс бетон блоктары.
•Қатты бетон блоктары.
•Бетон төсеніштері.
•Жол жиектері мен жол жиектері.
•Шөп төсейтін және су өткізетін төсеміштер.
•Еңісті қорғау блоктары.
•Басқа құрама бетон бұйымдары.
Машинаның дірілдеу технологиясы, қалып дизайны, қоректендіру құрылымы және жұмыс параметрлері пішіндеу өнімділігіне әсер етеді.
Тұтынушылар нені ескеруі керек?
Таңдау кезіндеавтоматты бетон блоктарын жасайтын машина, оның жарнамаланған цикл уақытына ғана назар аудармаңыз.
Өнімнің нақты өлшемдерін, бір қалыпқа келетін өнім санын, қол жетімді қалып конфигурацияларын, діріл жүйесін, өнімнің максималды биіктігін және жоспарланған бетон қоспасымен үйлесімділігін тексеріңіз.
Стандартты қуыс блоктарға жарамды машина үлкен төсеніш бұйымдарын немесе арнайы бетон блоктарын жасау үшін әртүрлі құралдарды немесе конфигурацияны қажет етуі мүмкін.
1.5 Паллеттерді өңдеу және айналым жүйесі
Автоматтандырылған бетон блоктарын өндіруде өндірістік паллет маңызды рөл атқарады.
Олар қалыптау кезінде тірек бетін қамтамасыз етеді және кейінгі өңдеу және емдеу кезеңдері арқылы жаңадан жасалған өнімдерді тасымалдайды. Көптеген автоматтандырылған өндіріс желілерінде бірдей паллет қайта пайдалану үшін қалыптау машинасына қайта айналады.
Паллеттерді өңдеудің әдеттегі жүйесі мыналарды қамтуы мүмкін:
•Автоматты паллет бергіштер.
•Паллеттерді орналастыру құрылғылары.
•Ылғал блокты конвейерлер.
•Лифттер мен түсіргіштер.
•Саусақ машиналары немесе тасымалдау машиналары.
•Бос паллет қайтаратын конвейерлер.
•Паллет жинау және буферлеу жабдығы.
Айналым процесі әдетте келесі ретпен жүреді:
①Бос паллет жеткізіледі және блок машинасына орналастырылады.
②Жаңа піскен өнімдер паллетке тасымалданады.
③Паллет пен жасыл блоктар емдеу аймағына қарай жылжиды.
④Емдеуден кейін дайын өнімдер паллеттен бөлінеді.
⑤Бос паллет басқа өндірістік цикл үшін қалыптау машинасына оралады.
Бұл бір жақты тасымалдау процесі емес, үздіксіз цикл.
Паллет сипаттамалары да маңызды. Өлшемдері, тегістігі, қаттылығы, салмағы және қайталанатын дірілге төзімділігі блок машинасы мен өңдеу жабдықтарына сәйкес келуі керек.
Тұтынушылар нені ескеруі керек?
Таңдау кезінде абетон блок машинасының паллет өңдеу жүйесі, толық айналым циклі үшін қажетті паллет санын, тасымалдау жылдамдығын, паллет материалын және өңдеу әдісін бағалаңыз.
Паллет санының жеткіліксіздігі негізгі машина мен емдеу жабдығының жеткілікті сыйымдылығы болса да өндірісті тоқтатуы мүмкін.
1.6 Емдеу және жасыл блокты өңдеу жүйесі
Жаңадан құйылған бетон блоктары өңдеуге, жинақтауға немесе жеткізуге бірден дайын емес. Олар қажетті беріктік пен беріктікті дамыту үшін тиісті емдеу жағдайларын қажет етеді.
Кептіру жүйесі жаңадан түзілген өнімдерді жылжытуды, сақтауды және емдеуді басқарады.
Зауыттың өндіріс ауқымы мен схемасына байланысты жалпы конфигурациялар мыналарды қамтиды:
Кептіру сөрелері
Паллеттерде жаңа піскен өнімдер белгіленген сөре орындарына ауыстырылады. Бұл құрылым өңдеу кеңістігін ұйымдастырады және паллеттің жүйелі айналымын қолдайды.
Саусақпен машинаны емдеу жүйелері
Саусақ машинасы паллеттерді өндіріс аймағы мен емдеу позициялары арасында тасымалдайды. Ол әдетте ұйымдастырылған емдеу сөрелері немесе камералары бар автоматтандырылған өндіріс желілерінде қолданылады.
Жоғары деңгейлі емдеу жүйелері
Лифттер, саусақ машиналары және автоматтандырылған сақтау қондырғылары паллеттерді көп деңгейлі өңдеу аймақтары арқылы жылжытады. Бұл жүйелер қол жетімді зауыт кеңістігін пайдалануға көмектеседі.
Еденді немесе ауланы өңдеу
Кейбір өндіріс орындары өнімді өңдеу және уақытша сақтау үшін арнайы еден алаңдарын пайдаланады. Бұл тәсіл автоматтандыру дәрежесіне қарай көбірек қолмен өңдеуді қамтуы мүмкін.
Сәйкес емдеу әдісі өнім түріне, өндіріс көлеміне, бос кеңістікке, жергілікті климатқа және қажетті өңдеу тиімділігіне байланысты.
Емдеу жай ғана сақтау операциясы емес екенін есте ұстаған жөн. Температура, ылғалдылық, қатаю ұзақтығы және өнімді өңдеу жағдайлары бетонның беріктігіне әсер етеді.
Тұтынушылар нені ескеруі керек?
Бағалау кезінде абетон блоктарын емдеу жүйесі, қол жетімді сақтау орындарының санынан тыс қараңыз.
Паллет айналымының толық циклін, қатаю қабілетін, қоршаған орта жағдайларын, өнімді өңдеу талаптарын және өңделген паллеттердің түсіру және текшелеу кезеңіне қалай оралатынын қарастырыңыз.
Кептіру жүйесі піскен өнімдердің артта қалуын жасамай, қалыптау машинасының шығысын орналастыруға қабілетті болуы керек.
1.7 Дайын өнімді текшелеу және орау жүйесі
Бекітілгеннен кейін бетон бұйымдары дайын өнімді өңдеу бөліміне жіберіледі.
Бұл жүйенің негізгі мақсаты - өнімдерді паллеттерден бөлу, оларды тұрақты қабаттарға орналастыру және сақтауға немесе тасымалдауға дайындау.
Әдеттегі жабдыққа мыналар кіреді:
•Автоматты куберлер.
•Блок бөлгіштер.
•Өнім конвейерлері.
•Паллеттерді қайтару жүйелері.
•Бау немесе орау машиналары.
•Дайын өнімді тасымалдауға арналған жабдық.
Автоматты текшелеу жүйесі өңделген блоктарды тағайындалған стек конфигурацияларына орналастырады. Жабдықтың дизайнына байланысты ол өнімдерді өндірістік паллеттерден бөліп алып, бос паллеттерді айналым жүйесіне қайтара алады.
Содан кейін орау жабдығы сақтау, өңдеу немесе жеткізу үшін дайын дестелерді бекітеді.
Дистрибьюторларды, құрылыс мердігерлерін және инфрақұрылымдық жобаларды жеткізетін өндірушілер үшін дайын өнім бөлімі ерекше маңызды. Нашар ұйымдастырылған жинақтау немесе өңдеу өнімдерді қалыптау және емдеу процестерін аяқтағаннан кейін зақымдауы мүмкін.
Тұтынушылар нені ескеруі керек?
таңдау кезіндебетон блоктарын текшелеу және буып-түюдің автоматты жүйесі, оның өнім өлшемдерімен, стек конфигурацияларымен, өңдеу талаптарымен және негізгі машинаның шығысымен үйлесімділігін растаңыз.
Текшелеу және орау жабдығы дайын өнімді салыстырмалы жылдамдықпен өңдей алмаса, қалыптау қуатын арттырудың мәні шамалы.
1.8 Орталықтандырылған электрлік басқару және автоматтандыру жүйесі
Соңғы жүйе әртүрлі өндіріс кезеңдерін байланыстырады және олардың жұмысын үйлестіреді.
Заманауи автоматты өндірістік желілер әдетте жабдықтың қозғалысы мен өндіріс ретін басқару үшін PLC негізіндегі басқару жүйелерін, өнеркәсіптік сенсорлық панельдерді, сенсорларды және байланыс желілерін пайдаланады.
Конфигурацияға байланысты басқару жүйесі келесілерді үйлестіре алады:
•Агрегатты бөлу және материалды мөлшерлеу.
•Араластырғыштың жұмысы және материалды шығару.
•Материалды беру және тарату.
•Машинаның қозғалыстарын және қалыптау циклдерін блоктау.
•Паллеттерді тасымалдау және емдеу операциялары.
•Дайын өнімді өңдеу.
•Жабдық күйін бақылау және өндіріс деректерін жинау.
Орталықтандырылған басқару жүйесі операторларға әрбір машинаны дербес басқаруға емес, келісілген интерфейс арқылы өндіріс процесін бақылауға көмектеседі.
Сандық бақылау мүмкіндіктері жабдықтың жұмыс ақпаратына қол жеткізу және назар аударуды қажет ететін жағдайларды анықтау арқылы техникалық қызмет көрсетуді жоспарлауға қолдау көрсете алады.
Тұтынушылар нені ескеруі керек?
Бағалау кезінде аАвтоматты блок өндірісі үшін PLC басқару жүйесі, басқару платформасын, жабдықтың байланыс талаптарын, қолжетімді жұмыс деректерін, дабыл функцияларын және қашықтан бақылау ауқымын тексеріңіз.
Басқару жүйесі сонымен қатар ақауларды жою, параметрлерді реттеу және күнделікті техникалық қызмет көрсету үшін тиісті қол жеткізуге мүмкіндік беруі керек.
Әрбір жүйені жеке түсіну пайдалы. Бірақ зауыт инвесторы үшін ең маңызды мәселе - жабдықтың бір өндірістік процесс ретінде қалай жұмыс істейтіні.
Әдеттегі автоматты бетон блоктарын өндіру жұмыс процесін төмендегідей қорытындылауға болады:Шикізат қоймасы→ Топтама→ Араластыру→ Материалды тасымалдау→ Блок қалыптастыру→ Паллет тасымалдау→ Емдеу→ Текшелеу→ Қаптама→ Дайын өнімді сақтау орны
Содан кейін бос паллет айналым циклін аяқтай отырып, қалыптау машинасына оралады. Әрбір кезең алдыңғы және келесі кезеңдердің өнімділігіне байланысты.
Мысалы, араластыру және араластыру жүйелері бетонды жеткілікті түрде қамтамасыз ете алмаса, блок машинасы материалды күтуі мүмкін. Паллеттерді тасымалдау тым баяу болса, жаңа пішінделген өнімдер құрылғының айналасында жиналуы мүмкін. Емдеу жүйесінде жеткілікті қуат болмаса, бүкіл өндіріс ағыны шектелуі мүмкін.
Міне, сондықтан жалпы өнімділік атолық бетон блоктарын өндіру желісі машинаның жеке сипаттамаларын салыстыру арқылы емес, үйлестірілген жүйе ретінде бағалануы керек.
Өндірістік қуатқа қай жүйе ең үлкен әсер етеді?
Әрбір зауыт үшін бір жауап жоқ.
Негізгі блок машинасы қалыптау мүмкіндігін белгілейді, бірақ нақты өндіріс өнімі бүкіл желінің сыйымдылығы мен жұмыс ырғағына байланысты.
Бірнеше факторлар ерекше назар аударуды қажет етеді:
•Шикілеу және араластыру: Жүйе қажетті аралықтарда жеткілікті бетонмен қамтамасыз ете ала ма?
•Блок қалыптастыру: Машина қажетті цикл уақытына және бір қалыпқа келетін өнім мөлшеріне қол жеткізе ала ма?
•Паллет айналымы: Үздіксіз өндірісті қамтамасыз ету үшін жеткілікті паллет бар ма?
•Емдеу: Жүйе жасыл өнімдердің қажетті көлемін сыйдыра ала ма?
•Текшелеу және орау: Дайын өнімді ағынды артта қалдырмай өңдеуге бола ма?
Жабдықты таңдаудың пайдалы жолы - өндіріс желісінің конфигурациясын аяқтамас бұрын әрбір кезеңде ықтимал кедергілерді анықтау.
Әрбір өндірушіге толық автоматтандырылған, қуаттылығы жоғары зауыт қажет емес. The right production line is the one that matches the business's actual production requirements and can support its future development without unnecessary investment.
Баға ұсыныстарын сұрамас бұрын, тұтынушылар бірнеше негізгі факторларды түсіндіруі керек.
3.1 Мақсатты өнімдеріңізді анықтаңыз
Өндіргіңіз келетін өнімдерден бастаңыз. Сіз негізінен ғимарат құрылысына арналған қуыс блоктар мен қатты блоктарды шығарасыз ба? Сіз тротуарларды, жол жиектерін, шөп төсеніштерін немесе сәндік бетон бұйымдарын шығаруды жоспарлап отырсыз ба?
Әртүрлі өнімдер әртүрлі қалыптарды, материалды құрамдарды, қоректендіру қондырғыларын және қалыптау параметрлерін қажет етуі мүмкін.
Нақты анықталған өнім портфолиосының айналасында жасалған өндіріс желісін конфигурациялау және бағалау оңайырақ.
3.2 Нақты өндірістік талаптарды есептеңіз
Машинаны оның жарнамаланған сыйымдылығы тартымды болып көрінетіндіктен ғана таңдамаңыз. Оның орнына күтілетін тапсырыстар, жұмыс уақыттары, өнім өлшемдері және қалып конфигурациялары негізінде қажетті күнделікті немесе ауысымдық өнімді есептеңіз.
Жабдықтаушылардан түсіндіруді сұраңыз:
•Сыйымдылықты есептеу үшін қолданылатын өнім өлшемдері.
•Бір қалыпқа келетін өнімдер саны.
•Машина циклінің уақыты.
•Күтілетін жұмыс уақыты.
•Өндірістік болжамдар және пайдалану шарттары.
•Келтірілген өнім негізгі машинаға немесе толық өндіріс желісіне қатысты ма.
Бұл мәліметтер жеткізушілерді салыстыруды маңыздырақ етеді.
3.3 Шикізат пен жергілікті жағдайларды бағалау
Шикізаттың қолжетімділігі аймақтар арасында айтарлықтай өзгереді.
Кейбір өндірушілер негізінен табиғи құм мен толтырғыштарға сүйенеді, ал басқалары бетон құрамдарының бөлігі ретінде қолайлы өнеркәсіптік жанама өнімдерді немесе қайта өңделген материалдарды пайдаланады.
Климаттық жағдайлар да маңызды. Жоғары температура, ылғалдылық, жауын-шашын және маусымдық өзгерістер материалдың сақталуына, ылғалды бақылауға, емдеу шараларына және зауыт жұмысына әсер етуі мүмкін.
А қолайлыбетон блоктарын шығаратын зауыттың конфигурациясы сондықтан стандартты жабдық пакетіне емес, нақты жергілікті өндіріс жағдайларына негізделуі керек.
3.4 Сәйкес автоматтандыру деңгейін таңдаңыз
Автоматтандыру нақты операциялық талапты шешуі керек.
Жартылай автоматты желі өндірістік көрсеткіштері төмен, жұмыс күші бар немесе бастапқы инвестициялық бюджеті шектеулі өндірушілер үшін қолайлы болуы мүмкін.
Өндіріс көлемі, өнім алуан түрі, паллет айналымы және еңбекті басқару интеграцияның жоғары деңгейін негіздейтін болса, толық автоматты өндіріс желісі қолайлырақ болуы мүмкін.
Конфигурацияларды салыстыру кезінде материалды өңдеу, паллет айналымы, өңдеу, текшелеу, орау және басқару жүйелерін қоса алғанда, толық инвестиция көлемін қарастырыңыз.
3.5 Жабдыққа тапсырыс бермес бұрын зауыт макетін жоспарлаңыз
Зауыт кеңістігі мен жабдықты орналастыру материал ағынына, өнімді өңдеуге және болашақта кеңейтуге әсер етеді.
Өндіріс желісін растау алдында мыналарды қарап шығыңыз:
•Қолжетімді зауыт алаңы және ғимарат биіктігі.
•Шикізатты сақтау және жеткізу мүмкіндігі.
•Жабдықтың негіздері және орнату талаптары.
•Конвейер маршруттары және тасымалдау нүктелері.
•Емдеу және дайын өнімді сақтау сыйымдылығы.
•Электрмен жабдықтау, су және сығылған ауа талаптары.
•Техникалық қызмет көрсетуге қол жеткізу және ықтимал кеңейту кеңістігі.
Жақсы жоспарланған орналасу материалдың қажетсіз қозғалысын азайтады және күнделікті жұмысты басқарылатын етеді.
Инвестициялық бюджеттің көп бөлігін блоктарды жасайтын негізгі машинаға бағыттау қызықтырады. Өйткені, бұл құрал-жабдықтың ең көрінетін бөлігі және қалыптау процесінің орталығы.
Бірақ өндіріс желісі оның ең әлсіз операциялық буыны сияқты тиімді.
Жоғары жылдамдықты қалыптау машинасы бар, бірақ мөлшері аз араластырғышы бар зауытты қарастырайық. Машина бетонды күтуі мүмкін. Басқа зауытта жеткілікті араластыру және қалыптау мүмкіндігі болуы мүмкін, бірақ тым аз өндірістік паллет болуы мүмкін, бұл өңдеу арқылы қозғалатын өнімдердің санын шектейді.
Бұл оқшауланған жабдық проблемалары емес. Олар жүйе деңгейіндегі конфигурация мәселелері.
Теңгерімді өндірістік желі үш нәрсеге қол жеткізуі керек:
Тұрақты материалмен қамтамасыз ету: Шихталау, араластыру және тасымалдау қалыптау машинасының өндірістік ырғағын қолдауы керек.
Өнімнің үздіксіз айналымы: Паллеттерді беру, дымқыл блоктарды өңдеу, өңдеу және паллет қайтару үйлестірілген цикл ретінде жұмыс істеуі керек.
Сәйкес келетін төменгі ағын сыйымдылығы: Текшелеу, орау және дайын өнімді өңдеу өңделген өнімдердің көлеміне сәйкес болуы керек.
Тұтынушылар үшін бұл бір машинаның бағасын немесе номиналды сыйымдылығын бөлек қарастырудың орнына толық өндірістік конфигурацияларды салыстыруды білдіреді.
Негізгі жүйелер мен олардың өзара байланыстары анық болғаннан кейін келесі қадам өндіріс желісін зауыттың нақты талаптарына сәйкестендіруге қабілетті жабдық өндірушісін анықтау болып табылады.
Бетон бұйымдарының машина жасау саласында 40 жылдан астам тәжірибесі бар,QGM (Quangong Machinery Co., Ltd.)әр түрлі нарықтар мен өнім қолданбаларына қызмет көрсететін өндірушілер үшін бетон блоктарын жасайтын жабдықты және өндірістік желілік шешімдерді ұсынады.
2014 жылы QGM Германияның Zenith Maschinenfabrik GmbH компаниясын толығымен сатып алды, сол кездегі инженерлік тарихы 60 жылдан астам болды және Германияда технологиялық зерттеулер мен әзірлемелер орталығын құрды. Бұл неміс инженерлік тәжірибесін QGM-нің жабдықты әзірлеу және өндіру мүмкіндіктеріне кеңірек әкелді.
Әрбір жобаны бірдей жабдық пакеті ретінде қарастырудың орнына, өндіріс желісін жоспарлау жоспарланған өнімдерді, шикізатты, өндіріс мақсаттарын, зауыт орналасуын және қажетті автоматтандыру деңгейін ескеруі керек.
5.1 Әртүрлі өндірістік талаптарға арналған жабдық нұсқалары
QGM жабдықтарының портфолиосы әртүрлі бетон бұйымдарын өндіруге арналған бірнеше машина серияларын қамтиды.
•ZN сериясы: Серво басқарылатын діріл технологиясы және икемді өндірістік конфигурациялары бар толық автоматты блок жасау машиналары.
•T сериясы: Әртүрлі бетон бұйымдары үшін реттелетін өндірістік параметрлері мен конфигурациялары бар көп өнімді қалыптау қолданбаларына арналған.
•ZENITH сериясы: Неміс-инженерлік жабдық шешімдері, соның ішінде ZENITH 940 сияқты көпқабатты өндіріс технологиясы.
Сәйкес машина мақсатты өнімдерге, қажетті өнімге, қалып конфигурациясына және өндіріс процесіне байланысты.
Мысалы, блоктар мен төсеу өнімдерінің бірнеше санаттарына назар аударатын өндіруші икемді қалып конфигурацияларына және реттелетін діріл параметрлеріне басымдық бере алады. Көп қабатты өндірісті қажет ететін жоба басқа машина тұжырымдамасын және материалды өңдеу тәртібін бағалауы мүмкін.
5.2 Қалыптау технологиясын өндіріс желісін автоматтандырумен біріктіру
Негізгі машина толық өндірістік шешімнің бір бөлігі ғана.
Жоба конфигурациясына байланысты өндіріс желісін жоспарлау сонымен қатар пакеттік және араластыру жабдығын, материалды тасымалдауды, паллеттерді өңдеуді, өңдеуді ұйымдастыруды, текшелеуді және сәйкес автоматтандыру жүйелерін қамтуы мүмкін.
QGM интеллектуалды жабдықтың бұлттық қызмет көрсету платформасы жабдықты онлайн бақылау, қашықтан жаңарту, ақауларды болжау және диагностика, жабдықтың денсаулығын бағалау және жұмыс күйінің есептерін қоса алғанда, сандық жабдықты басқару мүмкіндіктерін ұсынады.
Бұл функциялар өндірушілерге жабдықтың жұмыс ақпаратына қол жеткізуге көмектеседі және жүйелі түрде техникалық қызмет көрсетуді басқаруды қолдайды.
Өндірістің көрінуін жақсартуға ұмтылатын зауыттар үшін цифрлық бақылау өндіріс процесіне ендірілген механикалық және электрлік автоматтандыруды толықтыра алады.
5.3 Конфигурация тұтынушының өндіріс талаптарынан басталуы керек
Сәйкес өндірістік желі ең үлкен немесе ең автоматтандырылған болуы міндетті емес.
Жаңа зауыт үшін болашақта кеңейту мүмкіндігі бар практикалық өндіріс процесін құру басымдылық болуы мүмкін. Қолданыстағы өндіруші үшін материалды өңдеуді жақсарту, қосымша өнім түрлерін енгізу немесе таңдалған өндіріс кезеңдерін жаңарту басты назарда болуы мүмкін.
QGM-пен жобаны талқылағанда өндірушілер мыналар туралы ақпаратты дайындауы керек:
•Нысаналы бетон бұйымдары және олардың өлшемдері.
•Ауысымдағы немесе тәуліктегі қажетті өнім өнімі.
•Қолда бар шикізат және қоспа сипаттамалары.
•Зауыт өлшемдері және алаңның шарттары.
•Қалаған автоматтандыру деңгейі.
•Қолданыстағы жабдық, егер жоба жаңартуды көздесе.
Бұл ақпарат сәйкесті бағалау үшін пайдалырақ бастау нүктесін бередіавтоматты бетон блоктарын өндіру желісі конфигурация.
6. Қорытынды ойлар: Өндіріс жүйесін өз бизнесіңіздің айналасында құрыңыз
Қазіргі заманғы бетон блоктарын өндіру желісі біріктірілген өндіріс жүйесі болып табылады. Raw material handling, batching, mixing, forming, pallet circulation, curing, cubing, packaging, and automation all contribute to the final production result.
Тұтынушылар үшін ең маңызды шешім блок жасайтын машинаны сатып алу ғана емес. Бұл олар өндіргісі келетін өнімдер, олар үшін қол жетімді материалдар және олардың нарығы талап ететін өнім айналасында толық өндіріс процесін қалай конфигурациялау керек.
QGM әртүрлі өндірістік қолданбаларға қызмет көрсету үшін бетон блоктарын өндіру тәжірибесін ZN, T және ZENITH жабдықтар сериясымен біріктіреді.
Жаңа бетон блоктары зауытын жоспарлау немесе бар өндіріс желісін жаңарту? Мақсатты өнімдеріңізді, өндіріс талаптарын және жабдық конфигурациясын талқылау үшін QGM компаниясына хабарласыңыз. Сәйкес келетін өндіріс жүйесі зауыттың қажеттіліктерін түсінуден басталады.
1. Толық бетон блоктарын өндіру желісі үшін қандай жабдық қажет?
Толық бетон блоктарын өндіру желісі әдетте шикізатты сақтау және араластыру жүйесін, бетон араластырғышты, материалды тасымалдауға арналған жабдықты, блок жасайтын машинаны, паллеттерді өңдеу жүйесін, емдеу жүйесін, автоматты текшелерді, орау жабдығын және орталықтандырылған басқару жүйесін қамтиды. Нақты конфигурация өндіріс қуатына, өнім ассортиментіне және автоматтандыру талаптарына байланысты.
2. Өндірістік желіде блок жасайтын станоктың рөлі қандай?
Блок жасайтын станок орталық қалыптау қондырғысы болып табылады. Ол бетон қоспаларын қуыс блоктар, тұтас блоктар, тротуарлар және жол жиектері сияқты бұйымдарға айналдыру үшін қалыптар, діріл, престеу және басқарылатын материалды беруді пайдаланады.
3. Неліктен бетон блоктарын өндіруде қатайту жүйесі маңызды?
Емдеу жаңадан құйылған бетон бұйымдарына сәйкес жағдайларда қажетті беріктік пен беріктікті дамытуға мүмкіндік береді. Дұрыс конфигурацияланған емдеу жүйесі өнімді сақтауды, паллет айналымын және жасыл және өңделген блоктардың өндіріс желісі арқылы қозғалысын басқарады.
4. Әрбір бетон блоктарын өндіру желісі паллеттерді өңдеу және текшелеудің автоматты жүйелерін қажет етеді ме?
Міндетті емес. Кішігірім немесе жартылай автоматты қондырғылар қолмен немесе жүк көтергішпен өңдеуді қолдана алады. Ірі автоматтандырылған қондырғылар көбінесе қолмен өңдеуді азайту және өнімнің қозғалысын үйлестіру үшін автоматты паллет бергіштерді, конвейерлерді, өңдеуді тасымалдау жүйелерін, текшелерді және орау жабдығын қамтиды.
5. Автоматты бетон блоктарын өндіру желісін қалай таңдауға болады?
Мақсатты өнімдерді, қажетті өндіріс өнімін, қолжетімді шикізатты, зауыт орналасуын және автоматтандыру талаптарын анықтаудан бастаңыз. Содан кейін әр өндіріс кезеңінің өнімділігін, соның ішінде пакеттеуді, араластыруды, қалыптауды, паллет айналымын, емдеуді және текшелеуді бағалаңыз. Толық конфигурация тек негізгі машинаның номиналды сыйымдылығына сүйенбей, жұмыс талаптарыңызға сәйкес келуі керек.
-